


Базова структура
Робоча поверхня: поверхня, яка безпосередньо контактує з розплавленою сталлю, потребує високо-точної обробки (шорсткість Ra менше або дорівнює 0,8 мкм) і покрита зносостійким-шаром (наприклад, хромуванням).
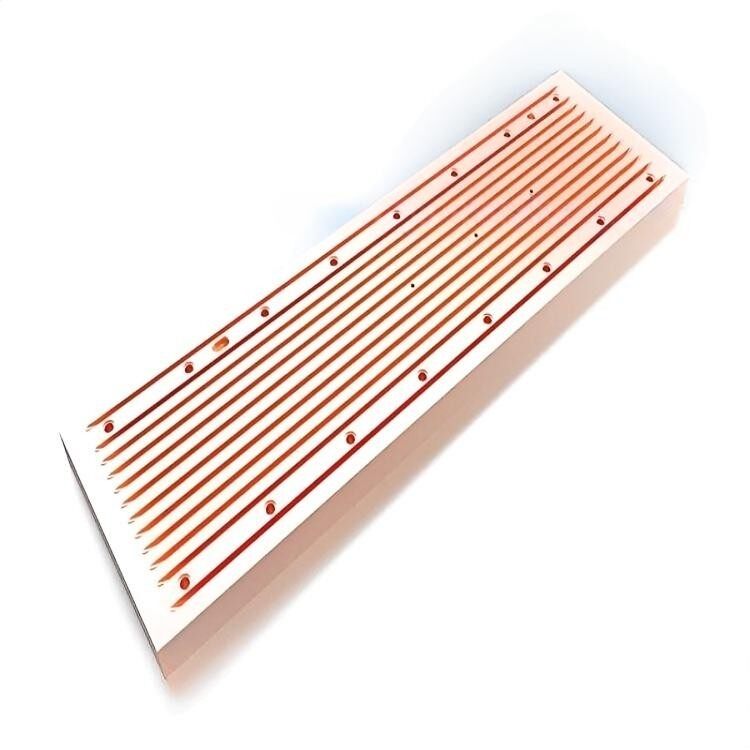
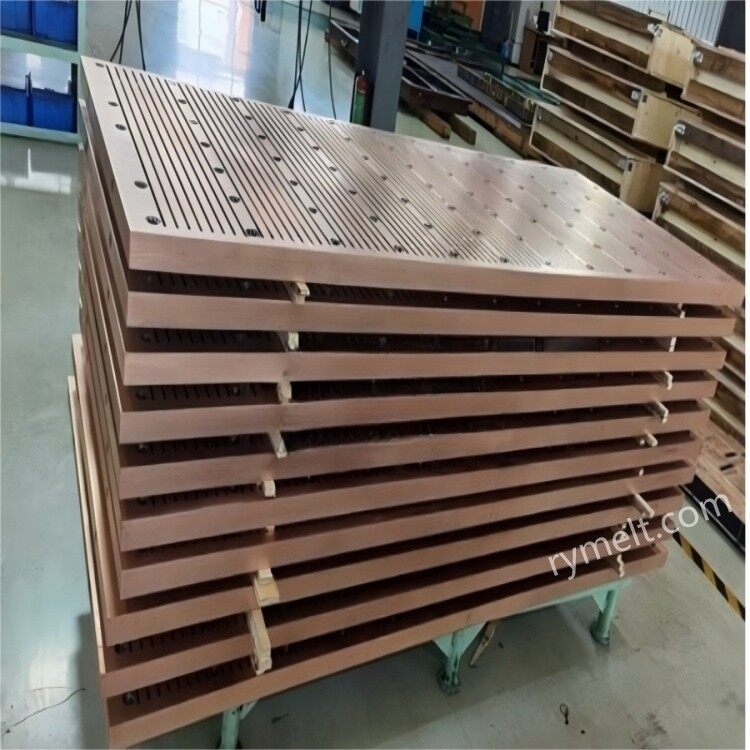
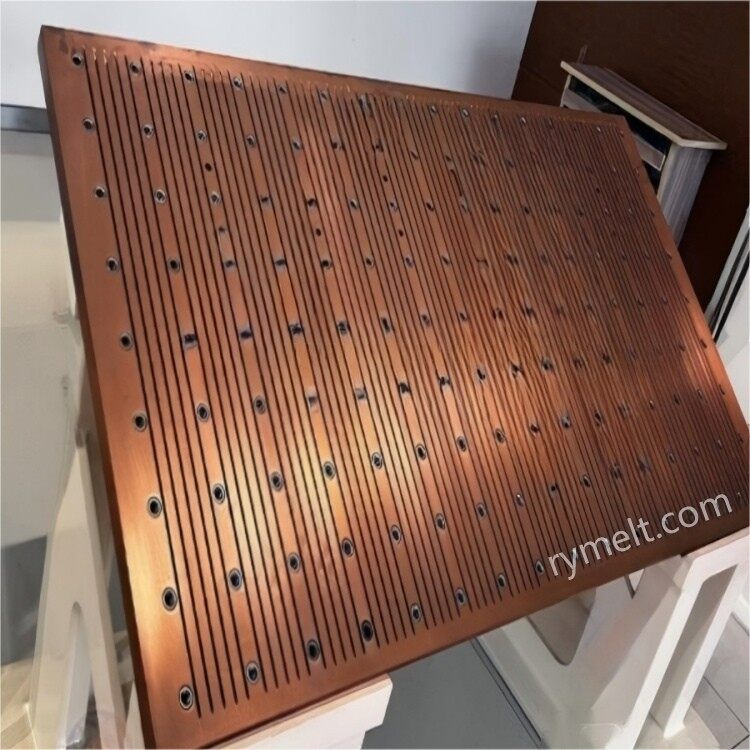
Охолоджуючий шар: щільні охолоджувальні канали або канавки розроблені на задній стороні для швидкого розсіювання тепла потоком води під високим тиском (1,0~1,5 МПа).
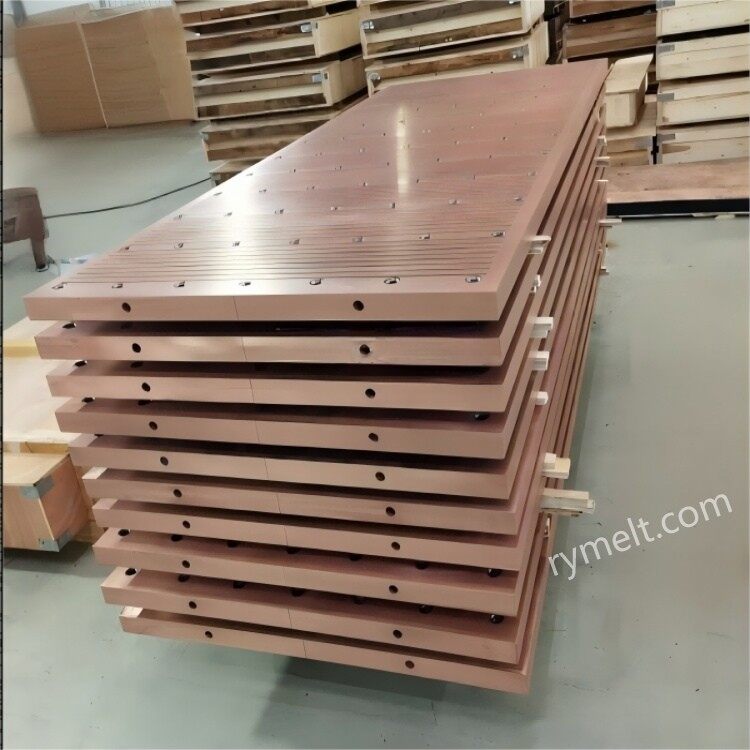
Інтерфейс кріплення: отвори під болти або пази для з’єднання з рамою кристалізатора для забезпечення стабільної фіксації мідної пластини.
Спеціальний тип конструкції
Комбінована мідна пластина: конструкція блокового з’єднання, проста для локальної заміни (наприклад, широка-лицьова мідна пластина для безперервного лиття слябів).
Фасонна мідна пластина: використовується у виробництві сталі типу H-, рейкової сталі та інших складних секцій лиття заготовок, форма внутрішньої порожнини має відповідати кінцевому продукту.
Мідна пластина з тонкою смугою: використовується для безперервного лиття тонкої смуги (товщина<10mm), the working surface needs to be polished with ultra-high precision (Ra≤0.4μm).
Тип матеріалу
Висока-провідність-безкисневої-міді Більше або дорівнює 99,95%, теплопровідність Більше або дорівнює 380 Вт/(м-K), підходить для низької-швидкості витягування, малого-лиття заготовок
Хром-цирконієво-мідний сплав Cu-Cr(0,6%~1,2%)-Zr(0,03%~0,3%), міцність на розрив більше або дорівнює 350 МПа для високої швидкості витягування, плит великого-перерізу
Срібний-мідний сплав Cu-Ag (0,08% ~ 0,12%), -підвищення високотемпературної міцності на 20%, підходить для високотемпературної сталі (наприклад, нержавіючої сталі) безперервного лиття
Покриття поверхні
Хромування: твердість 800~1000HV, термостійкість Менше або дорівнює 500 градусам, низька вартість, але погана стійкість до термічної втоми.
Покриття з нікель-кобальтового сплаву (Ni-Co): твердість 500 ~ 600HV, висока міцність, чудова стійкість до термічного розтріскування.
Композитне покриття: нижній шар нікелювання (0,1 мм) + поверхневий шар хромування (0,05 мм), з урахуванням зносостійкості та стійкості до термічного удару.
Типові застосування
Безперервне лиття слябів: довжина широкої мідної пластини може становити до 2000 мм, виробляючи сляби товщиною 150 ~ 300 мм.
Фасонна заготовка безперервного лиття: наприклад, двотавр, швелерна сталь тощо, форма внутрішньої порожнини мідної пластини має бути точно такою ж, як і перетин литої заготовки.
Безперервне лиття тонкої смуги: робоча поверхня мідної пластини має бути надзвичайно прямою (менше або дорівнює 0,05 мм/м), вимоги до міцності охолодження надзвичайно високі.
Загальні проблеми
Відшарування покриття: здебільшого через надмірне термічне навантаження або недостатнє зчеплення покриття, необхідно оптимізувати процес покриття (наприклад, піскоструминна обробка та надання шорсткості перед покриттям).
Нерівномірне охолодження: здебільшого через засмічення накипом або погано спроектовані водні шляхи, необхідні регулярне травлення водних шляхів та оптимізація розподілу водних шляхів.
Деформація робочої поверхні: здебільшого спричинена тривалою високотемпературною повзучістю або механічним впливом, необхідно використовувати хромо-цирконієвий мідний матеріал, контролювати швидкість і температуру малювання.
Тріщини на поверхні заготовки: здебільшого викликані невідповідністю конусності мідної пластини або занадто сильним охолодженням, необхідно відрегулювати криву конусності та зменшити локальну інтенсивність охолодження.
Довідкові параметри
Товщина: 40~100 мм (робоча поверхня + шар охолодження)
Товщина покриття: хромування 0,05 ~ 0,2 мм; сплав на основі-нікелю 0,1~0,3 мм
Водний шлях охолодження: глибина прорізу 5~10 мм, відстань 15~30 мм
Конструкція конусності: одностороння конусність 0,5%~2,0
Наша компанія має багатий досвід у виробництві та маркетингу кристалізаторної мідної пластини та опорної пластини з професійним технічним персоналом відповідно до індивідуальних потреб клієнтів, виробництва та обробки.
Наведені вище дані параметрів можна використовувати для довідки. Якщо у вас є особливі потреби, зв’яжіться з нами.


