


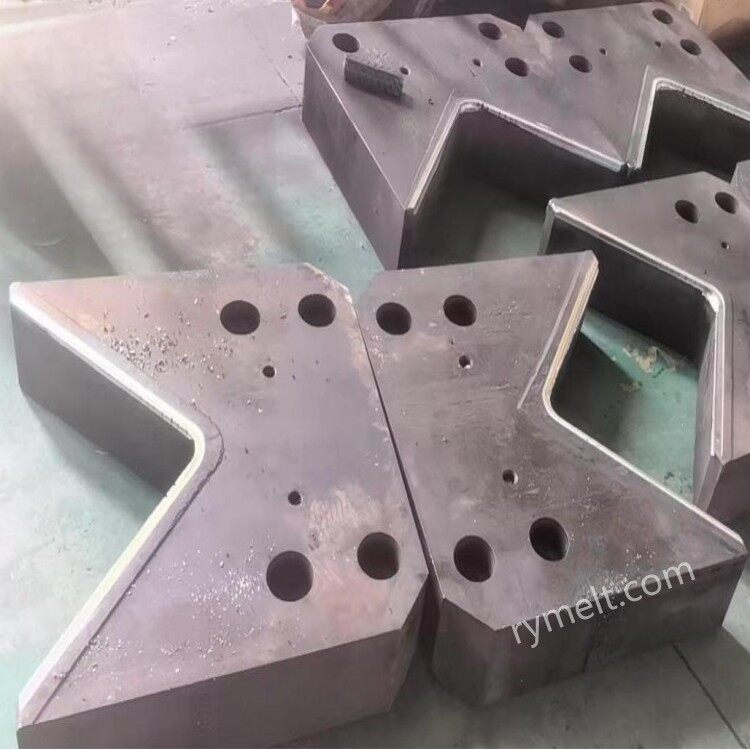
Зазвичай використовувані матеріали
Сталь гарячої форми:
H13 (4Cr5MoSiV1): висока -температурна міцність, теплова втома (800 ~ 1000 градусів), хороша зносостійкість, підходить для високих-навантажень на зсув.
5CrNiMo: відмінна в'язкість, ударостійкість, підходить для частих умов зсуву.
Спеціальні сплави:
Швидкорізальна сталь (наприклад, W6Mo5Cr4V2): висока твердість (HRC 60~65), але крихка, потребує оптимізації процесу термічної обробки.
Сплави на основі-нікелю: стійкість до окислення при високій-температурі (понад 1100 градусів), використовуються для різання заготовок із нержавіючої сталі та інших-легованих сплавів.
Технологія покриття поверхні:
Покриття з карбіду вольфраму (WC): підвищує стійкість до зносу, подовжує термін служби на 30%~50%.
Покриття з нітриду титану (TiN): зменшує коефіцієнт тертя, зменшує рівень окисленої шкіри.
Індекс ефективності
Високотемпературна твердість: підтримувати HRC 45~50 при 800~1100 градусів (уникайте розм'якшення та деформації).
Стійкість до термічної втоми: витримує часті гарячі та холодні цикли (зсув високо-температурної заготовки → охолодження) без тріщин.
Зносостійкість: зменшує знос кромок, спричинений тертям об високотемпературні заготовки.
Жорсткість: для запобігання відколюванню або руйнуванню під навантаженням на зсув.
Структура та дизайн леза
Форма краю
Плоский край: підходить для заготовок, плит, розподіл зсувної сили рівномірний.
Скошений край (нахил 5 градусів ~ 15 градусів): зменшує пікове зусилля зсуву, підходить для заготовок великого перетину.
Комбіноване лезо: верхній ніж має скошену кромку, нижній ніж має плоску кромку, збалансована ефективність і енергоспоживання.
Геометричні параметри
Товщина леза: 80~200 мм (вибирається відповідно до вимог сили зсуву, товсте лезо має сильну стійкість до деформації).
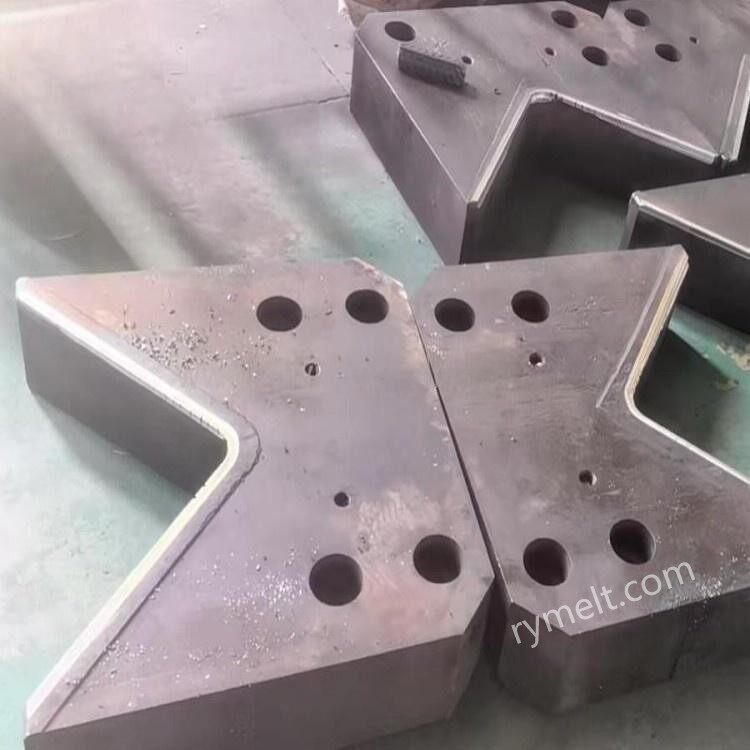
Кут ріжучої кромки: 75 градусів ~90 градусів (чим менший кут, тим менша сила зсуву, але знижена зносостійкість).
Фаска краю: 0,5~2 мм (зменшує концентрацію напруги, запобігає відколам).
Щоденне обслуговування
Охолоджувальне змащування: розпорошуйте охолоджуючу рідину-на водній основі після зрізання (уникайте температури леза вище 300 градусів).
Очищення окисленої шкірки: регулярно видаляйте шкірку з оксиду заліза, що прилипла до поверхні леза (щоб запобігти подряпинам краю).
Контроль зносу: перевіряйте знос ріжучої кромки кожної зміни (більше 3 мм потребують ремонту та шліфування або заміни).
Повторне заточування краю: використовуйте шліфувальний верстат з ЧПК, щоб відремонтувати край після зносу, щоб зберегти кут і прямолінійність краю.
Наша компанія має багаторічний досвід у виробництві та маркетингу гідравлічних ножиць, і у нас є професійний технічний персонал, який може виробляти та обробляти відповідно до індивідуальних потреб клієнтів. Наведені вище дані параметрів можна використовувати для довідки. Якщо у вас є особливі потреби, зв’яжіться з нами.


